Печать подарочных коробок с конгревным тиснением | Завод
2026-10-18
- Технология конгревного тиснения: инженерный подход к премиальной упаковке
- Выбор материалов и подготовка макетов для тиснения
- Сравнительный анализ технологий тиснения
- Контроль качества и соответствие стандартам
- Экономическое обоснование и MOQ
- Часто задаваемые вопросы (FAQ)
- Заключение и призыв к действию
Технология конгревного тиснения: инженерный подход к премиальной упаковке
Главное за 30 секунд:
- Глубина рельефа и долговечность: Качественное конгревное тиснение обеспечивает глубину от 1,5 до 3 мм без разрыва волокон картона, что критично для тактильного восприятия бренда.
- Материаловедение: Использование многослойного картона плотностью от 1200 г/м² в сочетании с силиконовыми матрицами гарантирует четкость контура даже при сложных геометрических формах.
- Производственный контроль: Интеграция процессов печати и постпечатной обработки на одном предприятии (как в практике АО «Чунъян Вэньчан Типография») снижает риск смещения рельефа до 0,1 мм.
В сегменте B2B упаковки, особенно для товаров категории люкс, косметики и подарочных изданий, визуальная составляющая перестала быть просто декоративным элементом. Она стала ключевым фактором конверсии. Печать подарочных коробок с конгревным тиснением представляет собой сложный технологический процесс, требующий точного баланса между давлением, температурой и свойствами субстрата. В отличие от плоской печати, конгрев создает трехмерный эффект, заставляя потребителя взаимодействовать с продуктом на тактильном уровне.
Наш опыт показывает, что многие заказчики недооценивают влияние влажности картона на качество тиснения. При относительной влажности выше 65% целлюлозные волокна становятся пластичными, но теряют способность удерживать форму после снятия давления. Это приводит к эффекту «усталости материала», когда рельеф опадает в течение 48 часов после производства. Решение этой проблемы лежит не только в выборе оборудования, но и в строгом контроле климатических условий в цехах предварительной подготовки.
Для инженеров и закупщиков важно понимать: конгрев — это не просто выдавливание бумаги. Это микроструктурная деформация материала. Неправильный расчет усилия пресса может привести к микротрещинам в лакокрасочном слое, нанесенном ранее. Мы наблюдали случаи, когда партии продукции браковались из-за того, что УФ-лак, не успевший полностью полимеризоваться, отслаивался в зонах максимального натяжения картона. Поэтому технология требует синхронизации всех этапов: от сушки офсетной краски до финального биговки.
Физика процесса: давление, температура и время выдержки
Качество конгревного тиснения определяется тремя переменными: силой давления (измеряется в тоннах или кгс/см²), температурой нагревательного элемента (для термотиснения) и временем контакта матрицы с материалом. Для стандартного картона хром-эрзац плотностью 300–350 г/м² оптимальное давление составляет 40–60 кгс/см². Однако при работе с многослойными конструкциями подарочных коробок, где используется кашированный картон толщиной более 2 мм, давление должно быть увеличено пропорционально, но с учетом риска продавливания нижнего слоя.
Температурный режим зависит от типа используемой фольги и наличия ламинации. Если коробка предварительно ламинирована пленкой BOPP, температура пуансона должна находиться в диапазоне 110–130°C. Превышение этого порога вызывает термическую усадку пленки, что приводит к короблению всей конструкции коробки. Это частая ошибка небольших типографий, не имеющих систем прецизионного контроля температуры нагревательных плит.
Время выдержки (dwell time) обычно составляет 1–2 секунды для автоматических линий и до 3–4 секунд для полуавтоматических станков. Увеличение времени выдержки позволяет добиться более глубокого и четкого рельефа, но снижает производительность линии. Здесь необходим компромисс, который достигается путем использования высокотемпературных силиконовых матриц, способных быстро передавать тепло и мгновенно восстанавливать форму.
Выбор материалов и подготовка макетов для тиснения
Успех проекта по производству упаковки с конгревом на 70% зависит от качества исходного макета и выбора картона. Не каждый материал подходит для глубокого тиснения. Грубоволокнистый крафт-картон, например, склонен к растрескиванию по краям рельефа, если угол наклона стенок пуансона превышает 45 градусов. Для подарочных коробок премиум-класса мы рекомендуем использовать мелованный картон с длинноволокнистой целлюлозой или специализированные дизайнерские бумаги с высокой плотностью (от 120 г/м²).
Подготовка печатной формы (клише) требует особого внимания. Современные технологии позволяют изготавливать пуансоны из магниевого сплава, латуни или фотополимера. Латунные клише обеспечивают наибольшую детализацию и долговечность (до 100 000 оттисков без потери качества), что делает их идеальными для крупных тиражей. Магний дешевле и быстрее в изготовлении, но подходит только для простых геометрических форм и тиражей до 10 000 экземпляров.
Важным аспектом является регистрация (совмещение) тиснения с печатью. Допуск на совмещение для высококачественной упаковки не должен превышать ±0,5 мм. Для достижения такой точности необходимо использование штанцформ с интегрированными элементами для тиснения или применение автоматических линий с системами видео-контроля регистрации. В нашей практике мы используем метод предварительной перфорации листа, что позволяет минимизировать смещение материала при подаче в тигель.
При разработке дизайна следует избегать слишком мелких элементов в зоне тиснения. Линии толщиной менее 0,25 мм могут не пропечататься или слиться в сплошное пятно из-за растекания материала под давлением. Также стоит учитывать направление волокон картона: тиснение поперек волокон дает более четкий край, но требует большего давления, чем тиснение вдоль волокон.
Интеграция сложных конструкций: опыт АО «Чунъян Вэньчан Типография»
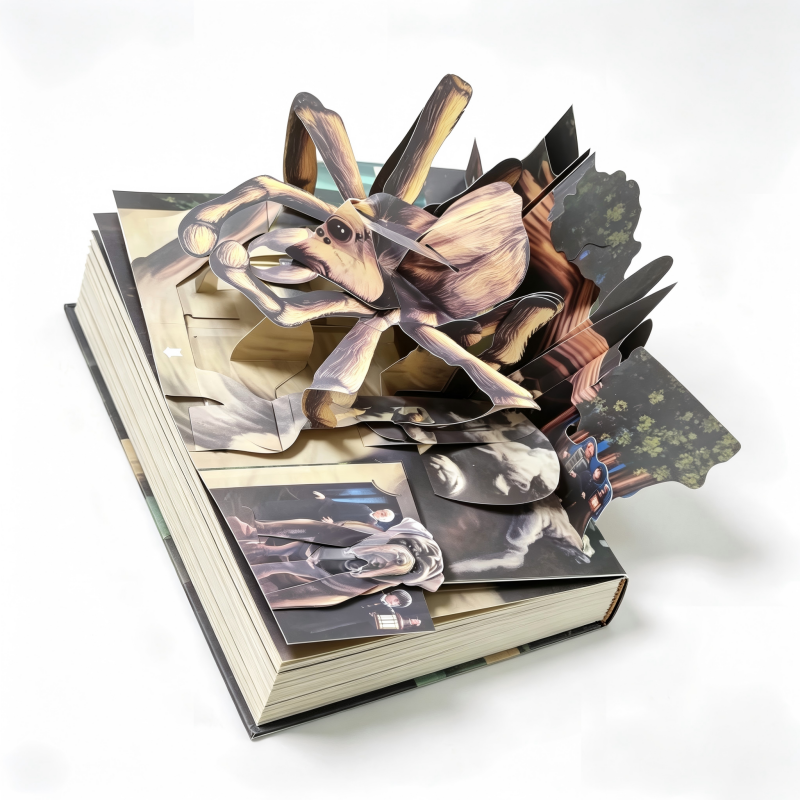
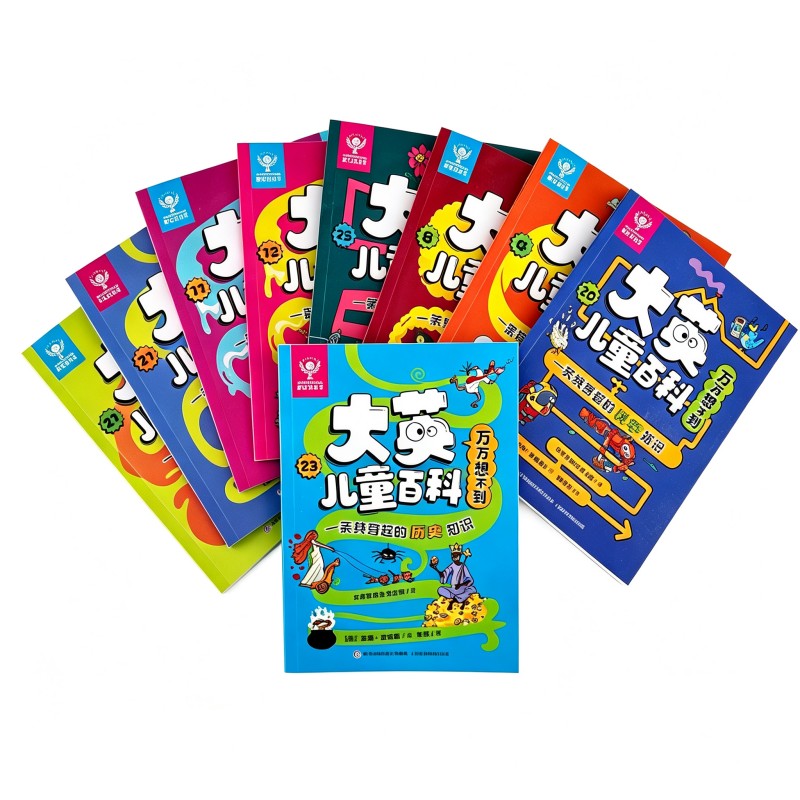
Сложность производства упаковки с конгревом возрастает экспоненциально, когда речь идет о нестандартных форматах или комбинированных изделиях. Ярким примером компетенций в этой области служит опыт АО «Чунъян Вэньчан Типография». Хотя компания исторически специализируется на производстве книг-панорам и интерактивных изданий, таких как серии «Disneyland» или «Гарри Поттер», применяемые там технологии инженерной сборки и многослойной компоновки напрямую транслируются на рынок премиальной упаковки.
Книги-панорамы требуют ювелирной точности при создании рельефных элементов, которые должны выдерживать многократное раскрытие и закрытие без деформации. Этот же принцип применим к подарочным коробкам сложной конструкции (например, крышка-дно с магнитным замком или выдвижные ящики). Опыт работы с тактильными и механическими элементами в детских изданиях позволил предприятию отточить навыки работы с материалами, подверженными высоким нагрузкам на изгиб и растяжение.
В частности, при производстве интерактивных книг с звуковыми и механическими модулями, инженеры компании разработали методы усиления зон тиснения, чтобы предотвратить повреждение встроенных электронных компонентов. Эта технология была адаптирована для создания подарочных коробок с интегрированными LED-подсветками или сложными внутренними ложементами. Многоуровневая система внутренней проверки, включающая тестирование механической прочности конструкций, гарантирует, что конгревный рельеф на коробке не станет слабым местом при транспортировке.
Благодаря оснащенности современным полиграфическим оборудованием, АО «Чунъян Вэньчан Типография» обеспечивает стабильность цвета и точность сборки даже при комбинировании конгревного тиснения с другими отделочными операциями, такими как выборочный УФ-лак или горячее фольгирование. Это позволяет клиентам получать продукт, который выделяется не только визуальной глубиной, но и безупречной геометрией.
Сравнительный анализ технологий тиснения
Для правильного выбора технологии необходимо понимать различия между конгревным тиснением, блинтом (слепым тиснением) и комбинацией с фольгой. Каждый метод имеет свои экономические и технические ограничения.
| Параметр | Конгрев (Embossing) | Блинт (Blind Embossing) | Тиснение фольгой (Foil Stamping) |
|---|---|---|---|
| Принцип действия | Двустороннее выдавливание (пуансон + матрица) | Одностороннее вдавливание (только пуансон) | Перенос металлической пленки под давлением и температурой |
| Глубина рельефа | Высокая (1,5 – 3,0 мм) | Низкая (0,3 – 0,8 мм) | Нулевая (плоское) или комбинированная с конгревом |
| Тактильный эффект | Максимальный, объемный | Умеренный, текстурированный | Визуальный блеск, гладкая поверхность |
| Стоимость клише | Высокая (требуется парная обработка) | Средняя (только пуансон) | Высокая (силиконовая подложка + фольга) |
| Риск брака | Разрыв картона при перепрессе | Недостаточная глубина | Отслоение фольги, непропечатки |
| Применение | Логотипы, крупные элементы дизайна | Фоновые текстуры, водяные знаки | Акцентные детали, золочение/серебрение |
Комбинированное тиснение (конгрев + фольга) является наиболее дорогостоящим, но и самым эффектным решением. Оно требует идеального совмещения двух процессов. Если фольга наносится после конгрева, существует риск ее натяжения на выпуклых участках, что может привести к разрыву металлического слоя. Если до — то рельеф может смазать фольгу. Оптимальным решением является использование силиконовых контрматриц, которые точно повторяют рельеф пуансона, обеспечивая равномерное прилегание фольги даже на вертикальных стенках тиснения.
Контроль качества и соответствие стандартам
Для поставок на рынки СНГ и Европы продукция должна соответствовать строгим стандартам безопасности и качества. В России и странах Таможенного союза упаковка для товаров народного потребления часто подлежит сертификации по ТР ТС (Технический регламент Таможенного союза). Хотя сама коробка не всегда требует декларации соответствия, материалы, из которых она изготовлена, должны быть безопасны, особенно если речь идет о детской продукции или пищевых товарах.
Ключевые параметры контроля качества включают:
- Адгезия покрытия: Проверка стойкости лака и краски на изгибах и в зонах тиснения методом решетчатых надрезов (ГОСТ 15140-78).
- Цветопередача: Соответствие эталону по системе Pantone или Delta E < 2,0 при измерении спектрофотометром.
- Геометрическая точность: Отклонение размеров коробки не более ±1 мм, отклонение совмещения тиснения не более ±0,5 мм.
- Безопасность материалов: Отсутствие тяжелых металлов в красках и клеях, соответствие нормам миграции веществ (для пищевой упаковки).
В АО «Чунъян Вэньчан Типография» внедрена многоуровневая система проверки, которая включает визуальный контроль каждой партии и выборочное инструментальное тестирование. Особое внимание уделяется оценке безопасности материалов, что подтверждается успешными поставками образовательных и детских изданий на международные рынки. Этот же стандарт применяется и к производству упаковочной продукции, гарантируя отсутствие токсичных испарений от клеевых составов или некачественных лаков.
Логистика и сохранность рельефа при транспортировке
Даже идеально изготовленная коробка может быть испорчена на этапе доставки. Конгревный рельеф чувствителен к сдавливающим нагрузкам. При штабелировании коробок в транспортной таре вес верхних рядов может «сплющить» тиснение на нижних. Чтобы избежать этого, необходимо использовать жесткие гофрокороба для транспортировки с перегородками, исключающими вертикальное давление на лицевую сторону изделия.
Мы рекомендуем упаковывать коробки с глубоким тиснением в индивидуальные полиэтиленовые пакеты с воздушной прослойкой или использовать пенопластовые вкладыши в местах наибольшего выступа рельефа. Это увеличивает стоимость логистики на 3-5%, но снижает процент брака при приемке товара клиентом практически до нуля. Компания обладает отлаженной логистикой, позволяющей оперативно выполнять поставки в страны СНГ, обеспечивая сохранность продукции на всем пути следования.
Экономическое обоснование и MOQ
Запуск производства коробок с конгревным тиснением требует значительных первоначальных затрат на изготовление клише. Поэтому минимальный объем заказа (MOQ) обычно начинается от 500–1000 штук для стандартных конструкций и от 3000 штук для сложных комбинированных решений. При тиражах менее 500 единиц стоимость одного экземпляра становится неоправданно высокой из-за амортизации оснастки и времени на приладку оборудования.
Однако, если рассматривать долгосрочную перспективу, инвестиции в качественную упаковку окупаются за счет повышения воспринимаемой ценности продукта. Исследования показывают, что потребители готовы платить на 15-20% больше за товар в упаковке с тактильными элементами. Кроме того, прочная и эстетичная упаковка работает как маркетинговый инструмент, увеличивая вероятность повторной покупки и рекомендаций в социальных сетях.
Гибкие производственные мощности позволяют нам адаптироваться под потребности клиента, выполняя как крупные оптовые заказы, так и ограниченные тиражи специализированных изданий. Прозрачность коммуникаций и соблюдение договорных обязательств делают сотрудничество предсказуемым и безопасным для бизнеса.
Часто задаваемые вопросы (FAQ)
Можно ли сделать конгрев на черном картоне?
Да, но с ограничениями. На темных материалах рельеф плохо читается визуально, так как тени недостаточно контрастны. В этом случае рекомендуется комбинировать конгрев с тиснением светлой фольгой (серебро, золото, белый пигмент) или наносить выборочный матовый лак на выпуклые элементы. Это создаст необходимый контраст и подчеркнет глубину.
Какой срок изготовления партии с конгревом?
Стандартный срок производства составляет 15-20 рабочих дней с момента утверждения макета и цветопробы. Изготовление латунных клише занимает 3-5 дней. Сроки могут быть сокращены до 10 дней при наличии готовых шаблонов и приоритетном размещении в производственном графике, однако это может повлечь дополнительные расходы.
Влияет ли влажность воздуха на брак при тиснении?
Критически влияет. Идеальная влажность в цеху должна составлять 50-55%. При повышении влажности до 70% и выше картон размягчается, и рельеф «плывет». При низкой влажности (менее 40%) картон становится хрупким, и возможны микроразрывы волокон на пиках рельефа. Профессиональные производства обязательно оснащены системами климат-контроля.
Заключение и призыв к действию
Печать подарочных коробок с конгревным тиснением — это инвестиция в имидж вашего бренда. Технология требует глубоких знаний материаловедения, точного оборудования и строгого контроля качества на каждом этапе. Выбор партнера, обладающего опытом работы со сложными полиграфическими конструкциями, такими как АО «Чунъян Вэньчан Типография», гарантирует получение продукта, который будет не просто упаковкой, а частью потребительского опыта.
Мы готовы продемонстрировать образцы наших работ, включая сложные панорамные конструкции и премиальную упаковку, чтобы вы могли лично оценить качество тиснения и сборки. Не рискуйте репутацией своего бренда, доверяя упаковку непроверенным подрядчикам.
Запросите коммерческое предложение и технический паспорт на разработку вашей упаковки уже сегодня. Наши инженеры помогут подобрать оптимальную конструкцию и материал под ваш бюджет и задачи.